
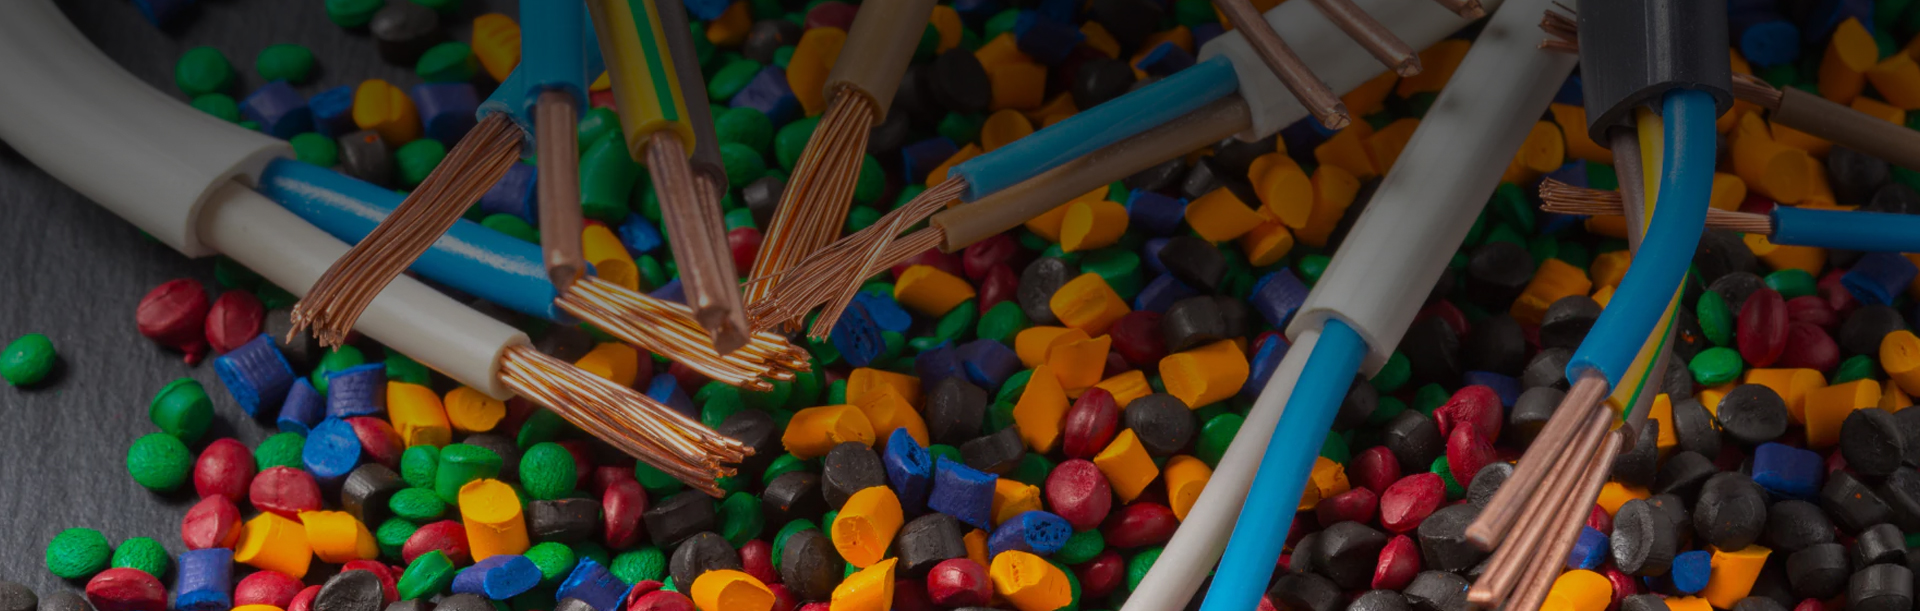
Ang isang LSZH jacket na mukhang walang kamali-mali sa spool ay maaari pa ring mabigo sa isang tensile test sa linya ng tagagawa ng cable, o bumuo ng mga bula sa ibabaw na tila walang pagsasaayos ng die. Ang dahilan ay bihira ang extruder. Ito ay nakaupo pa sa itaas ng agos, sa compound formulation at ang proseso ng produksyon na ginagawang mga pellets ang mga hilaw na pulbos.
Konklusyon muna: ang pagganap ng sunog, mga mekanikal na katangian, at kakayahang maproseso ng isang LSZH compound ay napagpasyahan sa formulation bench at ang compounding line, hindi sa cable extruder. Kung pipili ka o kumukuha ng mga materyales sa LSZH, ang pag-unawa sa mga hakbang na ito ay nakakatulong sa iyong magtakda ng makatotohanang mga extrusion window, bigyang-kahulugan ang mga papasok na resulta ng inspeksyon, at hatulan kung ang isang supplier ay makakapaghatid ng mga pare-parehong batch.
Ang LSZH ay kumakatawan sa mababang usok, zero halogen. Ang mga compound na ito ay polyolefin-based at walang chlorine, bromine, at iba pang mga halogens. Kapag nasunog ang isang cable, naglalabas sila ng kaunting usok at walang mga nakakaagnas na halogen gas, na nagpoprotekta sa mga tao at kagamitan sa mga tunnel, gusali, barko, at data center. Ang kaligtasang iyon ay may kasamang trade-off: ang formulation ay mas sensitibo sa mga kondisyon ng pagproseso kaysa sa PVC, at ang maliliit na variation sa kalidad ng filler, moisture, o paghahalo ay maaaring direktang magpapahina sa pagganap ng makina.
Bakit Mahalaga ang Proseso gaya ng Recipe
Sinasabi sa iyo ng isang data sheet kung ano ang dapat ihatid ng isang LSZH compound, ngunit hindi nito sinasabi sa iyo kung paano ginawa ang batch. Ang dalawang batch na may parehong density at parehong naglilimita sa oxygen index ay maaari pa ring kumilos nang magkaiba sa extruder kung ang isa ay pinagsama ng mahinang dispersion ng filler o sumisipsip ng moisture sa panahon ng packaging. Ang recipe at ang proseso ay dalawang halves ng isang system, at ang huling pagganap ng cable ay nakasalalay sa pareho.
Ito ang dahilan kung bakit ang mga nakaranasang gumagawa ng cable ay tumitingin sa kabila ng pangalan ng grado. Nagtatanong sila tungkol sa uri ng compounding line, ang profile ng temperatura ng pagkatunaw, ang pamamaraan ng pagpapatuyo, at ang mga pagsusuri sa kontrol sa kalidad sa likod ng bawat lote. Sa mga seksyon sa ibaba, tinatalakay namin ang mga pangunahing bahagi ng isang LSZH formulation, ang pagkakasunud-sunod ng produksyon, at ang mga variable ng proseso na tumutukoy sa pagkakapare-pareho ng batch-to-batch.
Mga Pangunahing Bahagi ng isang LSZH Formulation
Base Polymer System
Karamihan sa mga formulation ng LSZH ay nagsisimula sa ethylene-vinyl acetate (EVA) na may nilalamang vinyl acetate sa pagitan ng 15 at 28 porsiyento, na sinamahan ng low-density o linear na low-density polyethylene. Nagbibigay ang EVA ng flexibility at polarity, na tumutulong sa matrix na tanggapin ang napakataas na filler loading na kinakailangan para sa flame retardancy. Ang mga polyolefin elastomer ay minsan ay idinaragdag upang pahusayin ang mababang-temperatura na flexibility, na mahalaga para sa mga grado ng cable na lumalaban sa malamig na ginagamit sa mga aplikasyon sa panlabas o pag-iimbak ng enerhiya.
Flame-Retardant Fillers
Ang pagganap ng sunog ng isang LSZH compound ay higit sa lahat ay nakasalalay sa mga inorganic na hydroxide filler. Ang aluminyo trihydroxide (ATH) ay nabubulok sa endothermically sa humigit-kumulang 200-220°C, na naglalabas ng singaw ng tubig na nagpapalabnaw ng mga nasusunog na gas. Ang Magnesium dihydroxide (MDH) ay nabubulok sa itaas ng 330°C, na ginagawang kapaki-pakinabang para sa mas mataas na temperatura at mga naka-crosslink na grado. Ang kabuuang paglo-load ng tagapuno ay karaniwang umaabot sa 50-65 porsiyento ayon sa timbang, kaya ang pagpili ng tagapuno ay may malaking epekto sa pagproseso at mga panghuling katangian.
| Ari-arian | ATH (Aluminium Trihydroxide) | MDH (Magnesium Dihydroxide) |
|---|---|---|
| Karaniwang saklaw ng agnas | 200-220°C | 330°C at mas mataas |
| Pagproseso ng limitasyon sa temperatura | Ibaba; pinapanatili ang pagkatunaw sa ibaba ng humigit-kumulang 220°C | Mas mataas; nagbibigay-daan sa pagtunaw sa itaas ng 220°C |
| Karaniwang gamit | 90-105°C thermoplastic na grado | 125-150°C at mga naka-crosslink na grado |
| Gastos | Ibaba | Mas mataas |
Mga Functional Additives
Ang mga coupling agent, kadalasang silanes o maleated polyolefins, ay nagbubuklod sa ibabaw ng filler sa polymer matrix at pinoprotektahan ang elongation sa break. Pinoprotektahan ng mga antioxidant at metal deactivator ang materyal sa panahon ng pagtanda ng init. Ang mga pampadulas ay nagpapababa ng lagkit at nagpapabuti sa kalidad ng ibabaw sa panahon ng pagpilit. Para sa mga crosslinkable na marka ng LSZH, isang silane crosslinking system o isang irradiation-sensitizing package ang idinagdag sa halip.
Disenyo ng Pagbubuo: Ano Talaga ang Ibig Sabihin ng mga Trade-off
Ang pagpapataas ng filler loading ay nagpapabuti sa paglilimita sa index ng oxygen at binabawasan ang pagbuo ng usok, ngunit binabawasan din nito ang tensile strength, elongation, at flexibility. Ito ang sentral na trade-off ng anumang LSZH formulation. Ang isang mahusay na dinisenyo na grado ay nagpapanatili ng flame-retardant na pagganap sa antas na kinakailangan ng pamantayan habang pinapanatili ang sapat na pagpahaba para sa maaasahang pag-install at pagbaluktot ng cable.
Ang rating ng temperatura ay ang pangalawang pangunahing dimensyon. Ang isang 90°C na grado, isang 105°C na grado, isang 125°C na grado, at isang 150°C na grado, bawat isa ay gumagamit ng iba't ibang polymer ratio, mga pagpipilian sa filler, at mga antioxidant system. Ang isang tambalang na-rate para sa 125°C, halimbawa, ay gumagamit ng MDH o isang mixed filler system at isang mas mataas na temperatura na stabilizer na pakete. Ang parehong logic ng aplikasyon ay nalalapat sa pagkakaiba sa pagitan ng insulation at sheath compound: ang mga insulation grade ay nagbibigay-diin sa volume resistivity at dielectric strength, habang ang sheath grades ay nagbibigay-diin sa abrasion resistance, oil resistance, at flexibility sa ilalim ng mechanical stress.
Ang Thermoplastic LSZH ay ang pinakakaraniwang uri, at ito ay matatag sa imbakan at madaling i-recycle. Isang tipikal na produkto tulad ng a thermoplastic LSZH flame-retardant sheath compound ay direktang pinoproseso sa maginoo na single-screw extruder. Para sa mga application na nangangailangan ng mataas na temperatura na paglaban, paglaban sa langis, at paglaban sa pagpapapangit sa ilalim ng init, ang mga naka-crosslink na bersyon ay mas gusto. An irradiation-crosslinked LSZH insulation material , halimbawa, pinapanatili ang hugis at mga katangian ng dielectric nito pagkatapos ng matagal na pagkakalantad sa mataas na temperatura, kaya't karaniwan ang naka-crosslink na LSZH sa mga aplikasyon ng wire sa sasakyan at gusali.
 Pakyawan ML-FJ1051 105℃ Iradiation cross-linked LSZH flame-retardant insulati We Are China Wholesale ML-FJ1051 105℃ Iradiation cross-linked LSZH flame-retardant insulation material Mga Supplier, Pabrika, Hangzhou Mei... Tingnan ang Produkto → Pakyawan ML-TH9001 Thermoplastic LSZH flame- retardant sheath material Supplier We Are China Wholesale ML-TH9001 Thermoplastic LSZH flame- retardant sheath material Mga Supplier, Pabrika, Hangzhou Meilin Mga Bagong Materyal Te... Tingnan ang Produkto →
Hakbang-hakbang ang Proseso ng Produksyon ng LSZH
Ang produksyon ng LSZH compound ay sumusunod sa parehong pangkalahatang ruta na ginagamit para sa karamihan ng mga punong polyolefin compound, ngunit ang mataas na filler loading at ang sensitivity ng inorganic na mga filler ay ginagawang kritikal ang bawat hakbang.
Pagsusuri at Pagpapatuyo ng Hilaw na Materyal
Ang mga papasok na filler ay sinusuri para sa pamamahagi ng laki ng particle, kadalisayan, at moisture content. Ang mga particle ng ATH na 1-2 micrometres ay nagkakalat nang mas pantay at gumagawa ng mas mahusay na mga mekanikal na katangian kaysa sa mga mas magaspang na grado. Dahil ang ATH ay sumisipsip ng moisture mula sa hangin, ang mga silo at packaging ay dapat protektahan, at madalas na kailangan ang pagpapatuyo bago paghaluin.
Premixing at Coupling
Ang mga polymer, filler, at additives ay tinitimbang at hinahalo sa isang high-speed mixer. Ito ang yugto kung saan karaniwang idinaragdag ang mga ahente ng pagkabit, na pinahiran ang ibabaw ng tagapuno ng manipis na silane o maleated na layer. Ang oras ng paghahalo at temperatura ng paglabas ay nakakaimpluwensya kung gaano kapantay ang pagkakabahagi ng coupling agent, at ang mahinang premixing ay maaaring magdulot ng mga agglomerated filler particle na nabubuhay hanggang sa huling pellet.
Pagsasama-sama at Pagbubulitas
Ang premix ay natunaw at na-homogenize sa isang co-rotating twin-screw extruder, pagkatapos ay pinalamig at pinutol sa mga pellets. Ang temperatura ng pagkatunaw ay dapat manatili sa itaas ng plasticization point ng polimer ngunit mas mababa sa temperatura ng agnas ng filler; para sa mga system na nakabatay sa ATH, ang temperaturang natutunaw sa itaas ng humigit-kumulang 220°C ay magsisimulang bumuo ng mga micro-voids at pagkamagaspang sa ibabaw na lumalabas bilang mahinang pagpahaba. Ang relasyon sa pagitan ng mga compounding parameter at panghuling pag-uugali ng cable ay sinusuri nang mas detalyado sa aming artikulo kung paano nakakaapekto ang dispersion ng filler sa extruded na integridad ng LSZH.
Pagkatapos ng pelletizing, ang mga pellets ay tuyo at nakabalot kaagad. Ang kahalumigmigan na nasisipsip sa mga pellet ay nagdudulot ng mga bula at void sa panahon ng cable extrusion, lalo na sa mga insulation application kung saan ang pader ay manipis at ang mga dielectric na kinakailangan ay mahigpit.
Batch Tracking
Ang bawat batch ay may label na may marka, petsa ng produksyon, at numero ng lot upang ang mga resulta mula sa quality control lab ay maaaring masubaybayan pabalik sa mga partikular na hilaw na materyal na lot at mga kondisyon ng proseso. Mahalaga ang traceability na ito kapag nag-ulat ang isang customer ng paglihis ng ari-arian na kailangang imbestigahan.
Mga Variable ng Kritikal na Proseso sa Compounding Line
Apat na variable ang nararapat na espesyal na atensyon dahil ipinapaliwanag nila ang karamihan sa mga problema sa kalidad ng LSZH.
- Matunaw na temperatura. Ang pananatili sa loob ng window ng pagpoproseso, karaniwang 150-200°C para sa ATH-filled EVA system, ay nagpapanatili ng parehong mekanikal na katangian at kalidad ng ibabaw. Ang sobrang pag-init ay nabubulok ang tagapuno at naglalabas ng singaw ng tubig sa loob ng natutunaw.
- Disenyo ng gunting at tornilyo. Ang mataas na paggugupit ay nakakatulong sa pagpapakalat ng mga tagapuno ngunit nagpapataas din ng temperatura ng pagkatunaw. Ang mga elemento ng tornilyo at bilis ay dapat na tumugma sa pagbabalangkas; ang sobrang agresibong paghahalo ay maaaring magpababa ng polimer.
- Kontrol ng kahalumigmigan. Ang parehong mga hilaw na tagapuno at natapos na mga pellet ay madaling nakakakuha ng kahalumigmigan. Ang mga kondisyon ng imbakan, temperatura ng pagpapatuyo, at packaging ay lahat ay nakakaapekto sa panghuling produkto.
- Pag-activate ng crosslinking. Ang mga silane-crosslinkable na LSZH compound ay hindi dapat mag-crosslink nang maaga sa panahon ng compounding. Ang temperatura at ang tiyempo ng pagdaragdag ng silane ay kinokontrol upang ang pag-crosslink ay magsisimula lamang sa linya ng extrusion ng gumagawa ng cable.
Nakikita rin ng mga gumagawa ng cable ang mga epekto ng mga variable na ito sa kanilang sariling mga linya. Ang parehong compound ay maaaring kumilos nang iba sa isang single-screw extruder na may barrier screw kumpara sa low-compression screw. Ang praktikal na karanasan sa mga profile ng temperatura at bilis ng turnilyo ay nakadokumento sa aming pagsusuri sa mga karaniwang hamon sa LSZH extrusion sa mga cable ng komunikasyon.
Quality Control: Mga Pagsusulit na Mahalaga
Sinusubukan ng mga kagalang-galang na tagagawa ng LSZH ang bawat batch para sa isang tinukoy na hanay ng mga katangian bago ito ilabas. Inililista ng talahanayan sa ibaba ang mga pagsubok na dapat asahan ng mga gumagawa ng cable sa isang karaniwang sheet ng data at kung ano ang ipinapakita ng bawat pagsubok.
| Pagsubok | Ano ang Pinapatunayan Nito | Karaniwang Target (Gabay) |
|---|---|---|
| lakas ng makunat | Mechanical na integridad ng jacket o pagkakabukod | Min. 9 MPa bago at pagkatapos ng pagtanda |
| Pagpahaba sa break | Flexibility at paglaban sa pag-crack sa panahon ng pag-install | Min. 125-150%, depende sa grado |
| Nililimitahan ang index ng oxygen | Relatibong flame retardancy ng compound | 28-32% o mas mataas, depende sa grado |
| Densidad | Consistency ng filler loading sa pagitan ng mga batch | Sa loob ng mahigpit na mga limitasyon sa pagtutukoy |
| Pagtanda ng init | Mga napanatili na katangian pagkatapos ng pangmatagalang thermal exposure | Mababang pagbabago pagkatapos ng 7-10 araw sa na-rate na temperatura |
Ang mga pagsubok na nauugnay sa sunog ay kasinghalaga ng mga pagsubok na mekanikal. Ang paglilimita sa index ng oxygen ay ang pangunahing tool sa screening, ngunit hindi nito inilalarawan ang pag-uugali ng isang nasusunog na cable sa isang tunay na apoy. Ang densidad ng usok, toxicity ng usok, at kaagnasan ng mga combustion gas ay tumutukoy kung ang isang cable ay maaaring gamitin sa isang tunnel, isang ospital, o isang data center. Inilarawan namin kung paano i-quantify ang smoke toxicity at corrosivity ng LSZH compounds sa isang hiwalay na gabay.
Para sa mga gumagawa ng cable na nagta-target ng mga partikular na merkado, dapat ding matugunan ng tambalan ang nauugnay na pamantayan. Ang mga building wire application ay lalong nangangailangan ng reaction-to-fire classification gaya ng B1, B2, o C. A B1-grade LSZH flame-retardant sheath compound ay binuo at nasubok laban sa naturang pag-uuri, kaya ang compound grade at ang disenyo ng cable ay dapat na nakahanay mula sa simula.
Pakyawan ML-H9001B1 Thermoplastic LSZH flame- retardant B1 grade sheath material We Are China Wholesale ML-H9001B1 Thermoplastic LSZH flame-retardant B1 grade sheath material Mga Supplier, Pabrika, Hangzhou Meilin Bagong Ma... Tingnan ang Produkto → Ano ang Ibig Sabihin nito para sa Compound Sourcing
Kapag sinusuri mo ang isang supplier ng LSZH, magtanong tungkol sa higit pa sa data sheet. Magtanong tungkol sa kontrol ng hilaw na materyal, pagsasaayos ng linya ng compounding, oras ng tirahan sa mataas na temperatura, paghawak ng moisture, at pagkakapare-pareho ng batch-to-batch. Ang isang supplier na nagsama ng mga variable na ito sa proseso ng produksyon nito ay mas malamang na magpadala ng isang compound na tumatakbo nang maayos sa iyong linya at pumasa sa mga pagsubok sa uri ng cable sa unang pagsubok.
Ang Meilin, halimbawa, ay nagpapatakbo ng 31 automated na linya ng produksyon sa tatlong planta at nagpapanatili ng sarili nitong laboratory testing equipment, na eksaktong uri ng imprastraktura na kailangan para makontrol ang kalidad ng filler, moisture, at batch consistency. Ang tatlumpung taon ng karanasan sa mga cable na materyales ay makikita rin sa lawak ng grade portfolio: thermoplastic at naka-crosslink na LSZH, B1/B2/C na mga klase, mga rating ng temperatura mula 90°C hanggang 150°C, at nakalaang mga variant ng insulation, sheath, at inner sheath.
Ang parehong logic ay nalalapat sa kabaligtaran: kung ang iyong cable ay nabigo sa isang pagsubok sa sunog o isang pagsubok sa pag-iipon ng init, ang sanhi ay madalas na matutunton pabalik sa pagbabalangkas at sa proseso, hindi sa mga setting ng extruder. Kapag kontrolado ang proseso ng pagbabalangkas at produksyon, matatag ang tambalan, predictable ang output ng extrusion, at gumaganap ang natapos na cable gaya ng idinisenyo.